


Skived PTFE Virgin vs Etched PTFE Film: Overfladeenergi, befugtning og limning
Ingeniører og indkøbsteam beder os ofte om at sammenligne skåret PTFE-jomfrufilm og ætset PTFE-film. Begge produkter er fremstillet af polytetrafluorethylen, men de adskiller sig fundamentalt i overfladeenergi, befugtningsadfærd og klæbeevne. Disse tre overfladerelaterede egenskaber bestemmer, om en film vil binde til klæbemidler, acceptere trykning eller tjene som en pålidelig slipoverflade.
Som en erfaren fluoroplastproducent producerer vi begge filmformater internt, og vi hjælper kunder på tværs af brancher med at vælge det rigtige materiale til pakninger, fleksible kredsløb, release liners og bonded assemblies. Det kan du gennemse hele produktsortimentet på vores hjemmeside at udforske PTFE-film og relaterede fluoroplastiske materialer. Denne artikel giver en side om side teknisk sammenligning baseret på praktiske tekniske kriterier.
Hvad er Skived PTFE Virgin Film og Ætset PTFE film?
Skived PTFE Virgin Film
Skived PTFE virgin film er fremstillet ved at skrælle tynde, sammenhængende lag fra en komprimeret og sintret PTFE barre ved hjælp af et præcisionsblad. Udtrykket "jomfru" betyder, at materialet ikke indeholder fyldstoffer, pigmenter eller proceshjælpemidler, så det bevarer PTFEs fulde iboende ydeevne: maksimal kemisk inerthed, bred temperaturtolerance, høj dielektrisk styrke og en ekstremt lav friktionskoefficient. Dens overfladeenergi er omkring 18 til 20 mN/m, en af de laveste værdier blandt faste polymerer. Det er grunden til, at vand perler op til næsten perfekte dråber, og derfor vil konventionelle klæbemidler ikke fugte overfladen.
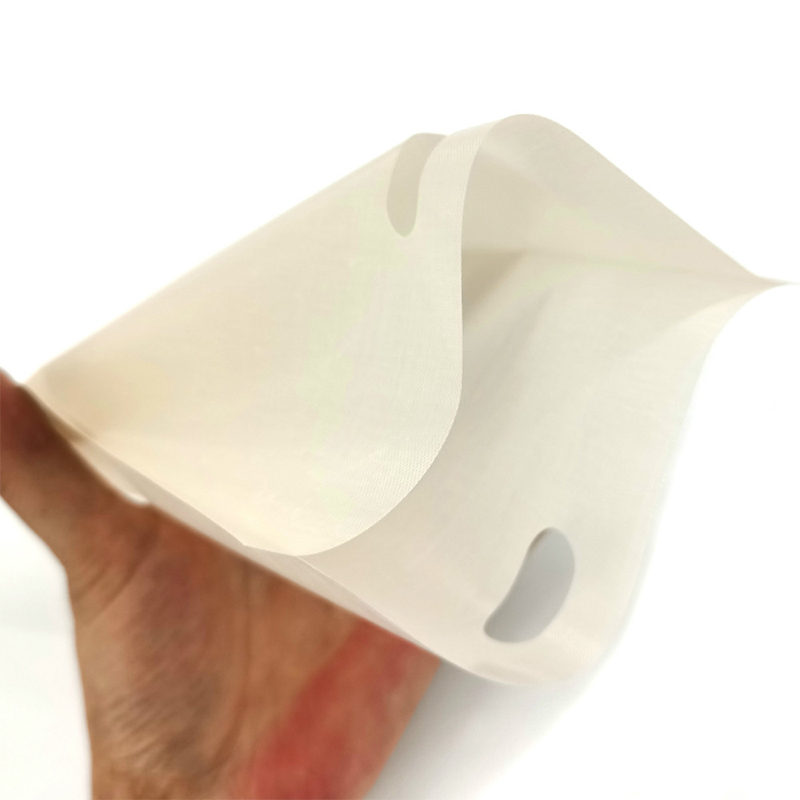 Skived PTFE Virgin Film til høj-renhedsisoleringsapplikationer Denne afskallede PTFE virgin film tilbyder en glat, fyldstoffri overflade med fuld kemisk resistens og termisk stabilitet. Den passer til elektronisk isolering, tætninger, medicinsk udstyr og frigørelsesforinger, og dens præcise tykkelsestolerancer gør den til et alsidigt materialevalg. Se produkt →
Ætset PTFE film
Ætset PTFE-film begynder som en skåret eller støbt PTFE-film og får derefter en kemisk overfladebehandling. Et natriumbaseret ætsemiddel fjerner fluoratomer fra det yderste molekylære lag og introducerer oxygenholdige funktionelle grupper. Behandlingen skaber også en mikroskopisk ru tekstur. Tilsammen hæver disse ændringer overfladeenergien til 40 til 52 mN/m, hvilket dramatisk forbedrer befugtningsevnen og skaber forankringssteder for klæbemidler. Den behandlede overflade fremstår typisk mørkebrun eller bronze, mens bulkfilmen bevarer sin kemiske resistens og termiske stabilitet.
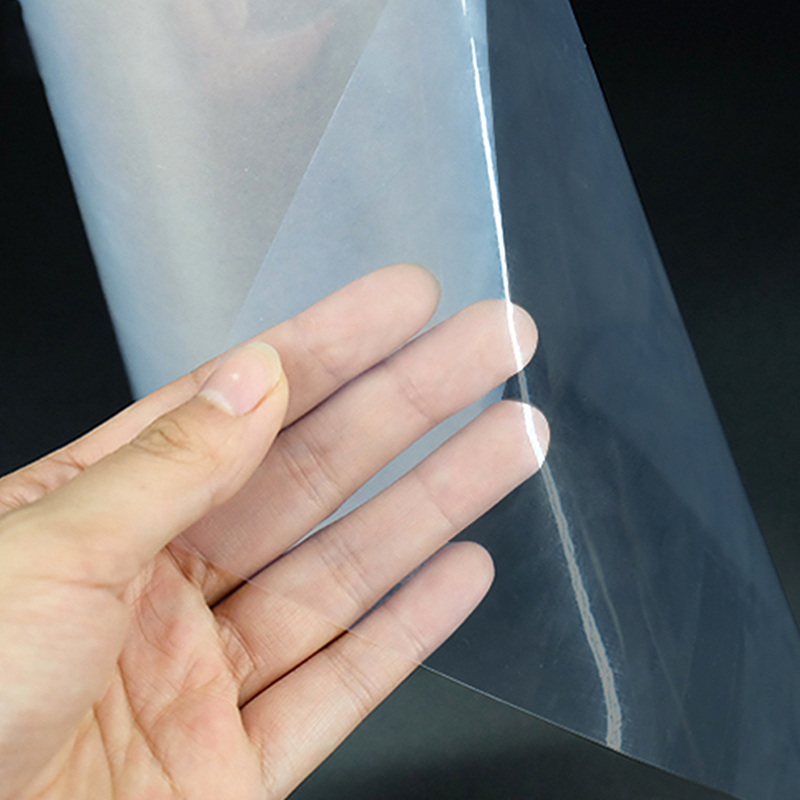 Ætset PTFE-film med natriumnaphthalenoverfladebehandling Denne kemisk ætsede PTFE-film opnår en høj overfladeenergi til stærk klæbende binding, samtidig med at den bevarer PTFEs lave friktion og termiske modstand. Det muliggør pålidelig laminering af metaller, gummi og andre substrater til krævende industriel brug. Se produkt →
Overfladeenergi: Egenskaben, der kontrollerer binding
Overfladeenergi er den termodynamiske størrelse, der styrer, hvordan væsker spredes over et fast stof. Når en væske har en lavere overfladespænding end faststoffets overfladeenergi, fugter den overfladen og danner kontinuerlig kontakt. Når faststoffets overfladeenergi er lavere, perler væsken op og kan ikke etablere den intime kontakt, der kræves for vedhæftning. PTFE sidder i den ekstreme lave ende af denne skala, hvilket er grunden til, at ubehandlet film modstår befugtning og limning så effektivt.
Tabellen nedenfor sammenligner de typiske overfladekarakteristika for begge filmformater.
| Overfladeejendom | Skived PTFE Virgin Film | Ætset PTFE film |
|---|---|---|
| Overfladeenergi (mN/m) | 18-20 | 40-52 |
| Vandkontaktvinkel | 108-115 grader | 50-75 grader |
| Befugtningsevne | Meget lav | Godt |
| Klæbeevne | Dårlig uden behandling | Fremragende |
Den kemiske forklaring er ligetil. PTFE er sammensat af ekstremt stabile kulstof-fluorbindinger, der er meget upolære. Denne struktur giver materialet dets non-stick karakter. Ætsning erstatter nogle fluoratomer med polære funktionelle grupper såsom carbonyl- og carboxylgrupper, hvilket øger overfladeenergien og giver klæbemidler en kemisk modtagelig overflade.
Befugtningsadfærd i praksis
Befugtning er det første trin i enhver limnings-, print- eller coatingproces. Hvis en væske ikke fugter en overflade, vil ingen mængde af klæbestyrke skabe en holdbar fuge. Kontaktvinkelmåling er standardmetoden til at kvantificere befugtningsadfærd.
Befugtning på Skived PTFE Virgin Film
På forskåret PTFE virgin film måler vandkontaktvinklen typisk 108 til 115 grader. Væsker med høj overfladespænding, inklusive de fleste klæbemidler og blæk, danner dråber, der sidder på toppen af filmen med minimalt kontaktareal. Denne adfærd er ideel til frigivelsesapplikationer såsom varmeforseglingsbælter, formforinger og non-stick dæksler, men det er en alvorlig hindring for enhver proces, der kræver klæbende limning.
Befugtning på ætset PTFE-film
Ætsning sænker kontaktvinklen til ca. 50 til 75 grader. Epoxy-, akryl- og cyanoacrylat-klæbemidler spredes nu jævnt over overfladen og flyder ind i det mikro-rue lag, der er skabt af ætsemidlet. Når klæbemidlet er hærdet, låser det mekanisk sammen med disse mikroskopiske funktioner, mens det også danner kemiske bindinger med de polære grupper. Derfor er ætset PTFE-film standardvalget til limningsapplikationer. Vores detaljeret analyse af ætset PTFE-filmbinding forklarer overflademekanismen på mikroskopisk niveau.
Key takeaway: overfladeenergi styrer, om en væske vil våde filmen; den ætsede mikroruhed og polære kemi styrer, om den befugtning bliver en stærk, holdbar binding.
Sammenligning af klæbemiddel
Binding til Skived PTFE Virgin Film
Direkte klæbende limning til ubehandlet skåret PTFE-virgin-film lykkes sjældent. Overfladeenergien på 18 til 20 mN/m er simpelthen for lav til, at klæbemidler kan etablere den molekylære kontakt, der er nødvendig for vedhæftning. Selv højtydende strukturelle klæbemidler vil let skalle væk. Ingeniører bruger typisk en af disse løsninger: mekanisk fastgørelse med nitter eller klemmer, termisk svejsning, plasma- eller corona-forbehandling eller en natriumætsning på stedet. Hver mulighed tilføjer proceskompleksitet og omkostninger, og konsistensen af resultater afhænger i høj grad af operatørens dygtighed og udstyrskvalitet.
Limning til ætset PTFE-film
Ætset PTFE-film eliminerer flaskehalsen for overfladebehandling. Epoxyklæbemidler leverer generelt de højeste bindingsstyrker, og overlapnings- eller afrivningstest viser værdier flere gange højere end ubehandlet PTFE. Det ætsede lag er mekanisk holdbart nok til normal håndtering under montering, men det skal beskyttes mod UV-lys, opløsningsmiddelkontamination og overdreven slid, indtil bindingen er lavet. Når den opbevares og håndteres korrekt, giver ætset PTFE-film en ensartet, limbar overflade, der passer glat ind i produktionen.
Almindelige klæbende limningsapplikationer til ætset PTFE-film omfatter fleksible kredsløb, membranafbrydere, pakninger bundet til metalflanger og PTFE-foringer til kemisk behandlingsudstyr.
Anvendelsesvejledning: Hvilken film skal du vælge?
Vælg Skived PTFE Virgin Film When
- Filmen skal forblive non-stick til release liners, form liners eller varmeforseglingsbånd
- Kemisk renhed og nul ekstraherbare stoffer er kritiske specifikationer
- Elektrisk isolering med ensartede dielektriske egenskaber er påkrævet
- Delen bliver mekanisk fastspændt, svejset eller fastgjort i stedet for klæbende
- Du har brug for et bredt tykkelsesområde med god dimensionsstabilitet til pakninger, membraner eller tape
Vælg Etched PTFE Film When
- Filmen skal limes til metal, plast eller kompositsubstrater
- Din samling kræver strukturel klæbestyrke
- Ansøgningen involverer fleksible trykte kredsløb, membranafbrydere eller sensorlaminering
- Du ønsker at eliminere et internt natriumætsnings- eller plasmabehandlingstrin
- Udskrivning, mærkning eller belægning påføres direkte på filmoverfladen
Begge filmtyper fås i flere tykkelser og bredder. Hvis du er usikker på, hvilket format der passer til din proces, skal du starte med kravene til overfladeegenskaber for din ansøgning. Non-stick og elektrisk isoleringsbehov peger mod skåret PTFE virgin film; limning og lamineringsbehov peger mod ætset PTFE-film.
Ofte stillede spørgsmål
Q1: Kan skåret PTFE virgin film limes med klæbemiddel?
Først efter overfladeaktivering. Ubehandlet skåret film har en overfladeenergi på 18 til 20 mN/m, hvilket er for lavt til, at de fleste klæbemidler kan fugtes. Natriumætsning, plasmabehandling eller coronabehandling skal først påføres bindingsområdet.
Q2: Svækker ætsning de mekaniske egenskaber af PTFE-film?
Nej. Ætsningsreaktionen påvirker kun de øverste få mikrometer af overfladen. Bulkfilmen bevarer sin trækstyrke, forlængelse, kemikalieresistens og temperaturklassificering. Selve det ætsede lag er noget sart og bør beskyttes mod slid og UV-eksponering.
Q3: Hvor længe kan ætset PTFE-film opbevares før limning?
Ætset PTFE-film skal limes inden for tre til seks måneder efter produktionen, når den opbevares i et køligt, mørkt, tørt miljø. Overfladeaktiviteten falder gradvist over tid, da luftbårne forurenende stoffer og oxidation påvirker de polære grupper. Kontroller altid befugtningsevnen med en vandkontaktvinkeltest, før du limer en opbevaret batch.
Q4: Kan begge film modstå høje temperaturer?
Ja. Både skåret PTFE virgin film og ætset PTFE film kan fungere kontinuerligt ved temperaturer over 260 grader Celsius (500 grader Fahrenheit), fordi ætsningsbehandlingen kun modificerer overfladen. Temperaturbestandigheden af basispolymeren forbliver uændret. Husk også at tjekke din lims temperaturklassificering, da de fleste lime har lavere servicegrænser end PTFE.


Send os besked lige nu!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresse: nr. 18, Yongxin East Road, Gaogang-distriktet, Taizhou City, Jiangsu-provinsen, Kina.
Copyright © Yaxing Plastic Industry Co., Ltd. Alle rettigheder forbeholdes. Tilpassede high-end præcision PTFE-seriens produktproducenter 