


Sådan forhindrer du krølning og kantflossning i industrielle PTFE-belagte stoffer
Industrielle PTFE-belagte stoffer er værdsat for højtemperaturstabilitet, non-stick-adfærd og kemisk resistens. Der kan dog forekomme folder og kantflosser under opbevaring, håndtering, opskæring eller installation. Disse defekter ser ikke kun dårlige ud; de reducerer også stoffets mekaniske styrke og kan frigive løse partikler til en ren proces. Med den rette forebyggende praksis kan begge problemer kontrolleres i hele materialets levetid.
Denne artikel forklarer hovedårsagerne til krølning og kantflossning i industrielle PTFE-belagte stoffer og beskriver praktiske forebyggelsesmetoder, der anvendes i fremstillings- og forarbejdningsmiljøer.
Hvorfor der opstår folder og kantflossning i PTFE-belagte stoffer
Foldning er en permanent fold eller rynke, der opstår, når den coatede glasfiberstruktur bøjes ud over den anbefalede radius eller presses under ujævn spænding. Almindelige udløsere inkluderer vikling uden for midten, håndpresning af banen, hængende ruller og stram bøjning omkring små ruller. Kantflossning sker, når afskåret eller slidt glasgarn slipper ud af vævningen. Når en enkelt filament knækker, kan den save mod nabogarn og spredes langs kanten.
| Defekt | Synligt resultat | Hovedårsag | Fokus på forebyggelse |
|---|---|---|---|
| Krøller | Foldeline, belægning mikro-revne | Lille bøjningsradius, ujævn spænding | Kontrolleret håndtering og support |
| Kantflosser | Løse filamenter, fuzzy kant | Ubeskyttet skåret kant, slid | Ren slidsning og kantbeskyttelse |
Begge defekter er lettere at forebygge end at reparere. De næste afsnit opdeler forebyggelse efter etape.
Vælg en stofkonstruktion, der modstår at flosse
Forebyggelse starter med selve stoffets struktur. En stram vævning, afbalanceret garntwist og komplet PTFE-belægning hjælper med at låse glasfilamenterne på plads. Åben mesh-stoffer kan være mere sårbare, fordi de har færre crossover-punkter, men omhyggelig belægning og kantdesign kan stadig holde dem stabile.
Belægningsdækning og kantstabilitet
PTFE-belægningen fungerer som en matrix, der holder glastrådene sammen. Hvis belægningen er ujævn, bliver den tyndt dækkede kant en kilde til løse filamenter. Spørg din leverandør om en prøverulle med den faktiske skæremetode, du planlægger at bruge, bøj derefter, fold og træk i kanten for at bekræfte, at belægningen forbliver klæbet. Til tørring og luftstrømsapplikationer kan en åben mesh-konstruktion fremstilles med tæt lukkede knoer og forstærkede kanter.
 PTFE-belagt åben mesh-stof til luftstrømstørring Denne åbne maskekonstruktion tillader effektiv luftcirkulation i tørretumblere og transportører, med muligheder for forskellige maskestørrelser og temperaturbestandighed velegnet til industrielle tørreprocesser. Se produkt →
Kantkonstruktion og efterbehandling
Industrielle PTFE-belagte stoffer fås normalt med tapede kanter, varmforseglede kanter eller en tæt kant. Angiv en kantbehandling, når stoffet skal håndteres ofte eller skæres i smalle bredder. En glat, kontinuerlig kant fordeler stress og forhindrer filamentudtrækning. For flere detaljer om specifikationer og valg, se dette Købevejledning af PTFE-belagt glasfiberstof .
Opbevar rullerne korrekt for at stoppe folder, før de dannes
De fleste folder udvikles under opbevaring, fordi ruller udsættes for tryk, temperaturændringer eller dårlig støtte. En tung rulle placeret på dens ende kan knuse de nederste lag og skabe permanent kantdeformation.
- Opbevar vandret på en støtte i fuld bredde, ikke på rullens endeflade.
- Opbevar den originale emballage intakt, indtil rullen er klar til brug.
- Beskyt rullen mod direkte sollys, fugt og hurtige temperaturudsving.
- Begræns stablingshøjden og placer et fladt, stift bord mellem lagene for at fordele vægten.
- Følg en først ind, først ud rotation for at undgå langvarigt pres på et område.
Et rent, tørt, temperaturstabilt rum er ideelt. Selvom PTFE er kemisk stabilt, er belægningen og glassubstratet stadig følsomme over for mekanisk misbrug.
Rul ud og håndter stoffet uden skarpe bøjninger
Tiden mellem åbning af en rulle og anbringelse af den i maskinposition er høj risiko for krølning. En skarp bøjning kan overskride stoffets fleksibilitet og efterlade en fold, der ikke kan trækkes ud senere.
- Løft rullen med en dorn i fuld bredde eller løftesejl placeret i begge ender.
- Slap af fra et ordentligt rullestativ med bremsespændingen jævnt på tværs af banen.
- Før stoffet over ruller med stor diameter; undgå skarpe vinkler og små stiftstænger.
- Hold banen på linje med rulleaksen, så side-til-side glidning ikke skaber rynker.
- Hvis nettet synker i midten, øges spændingen gradvist i stedet for at skubbe midten med hånden.
Træk aldrig stoffet fra den ene kant, og lad det aldrig trække på et betongulv. Slid under disse trin gør ofte en sund kant til en flosset en.
Klip og opskær med omhu for at kontrollere kantflossning
At skære en bred rulle i smallere bredder skaber friske, blottede kanter. Hvordan snittet er lavet afgør, om disse kanter forbliver rene eller begynder at flosse med det samme.
- Brug en opvarmet kniv, varm wire eller ultralydsskærer, når det er muligt. Varmen smelter PTFE let og forsegler de afskårne filamenter sammen.
- Til koldskæring skal du bruge en skarp roterende klinge og skifte den, før den begynder at rive filamenter i stykker.
- Undgå at føre klingen frem og tilbage over den samme skærelinje.
- Tjek kanten efter opskæring: den skal være ren, uden uklare filamentklynger.
Til applikationer, der kræver en glat side til frigivelse og en modtagelig side til limning, kan et enkeltsidet coated glasstof hjælpe ved at begrænse belægningsophobning ved den skårne kant og holde håndteringen lettere under konvertering.
 Enkeltsidebelagt PTFE glasfiberstof Med PTFE på kun den ene side giver dette stof en glat slipoverflade, samtidig med at den bevarer den naturlige glasside til limning, tilgængelig i mange tykkelser og antistatiske versioner. Se produkt →
Installer forsigtigt og kontroller spændingen under drift
Når først stoffet er i en transportør, tørretumbler eller presse, er kantflossning ofte et tegn på lokal afslidning eller fejljustering. Krølning under drift betyder normalt, at spændingsprofilen er ujævn, eller at stoffet løber mod en overflade med for meget friktion.
- Juster alle ruller, remskiver og ekspanderende stænger for at holde stoffet fladt i hele bredden.
- Indstil spændingen, så stoffet ikke synker på midten, men ikke strækkes ud over den anbefalede belastning.
- Installer sidestyr eller kantsensorer for at stoppe lateral drift, før den sliber kanten.
- Brug beskyttelsesfilm eller slip-liner, hvis stoffet skal passere over stationære føringer.
- For splejsede endeløse bælter, placer splejsningen parallelt med kanten og trim eventuel udragende forstærkning.
Inspektionsintervaller bør omfatte en visuel kontrol af begge kanter. Tidlig opdagelse giver dig tid til at rette op på årsagen, før et lille floss bliver en erstatning i fuld bredde.
Reparer små kantfejl, før de vokser
Når kantflossning opdages tidligt, kan det normalt stoppes. Først skal du kun fjerne de løse filamenter med en skarp saks. Beskyt derefter den rå kant med en højtemperatur PTFE trykfølsom tape eller en kompatibel tætningsmasse anbefalet af leverandøren. Målet er at forhindre fugt, snavs og bevægelige dele i at fange glasgarnene.
Til midlertidig beskyttelse under håndtering og installation kan en silikoneklæbende PTFE-tape påføres langs kanten for at reducere friktionen og forhindre filamentudtrækning.
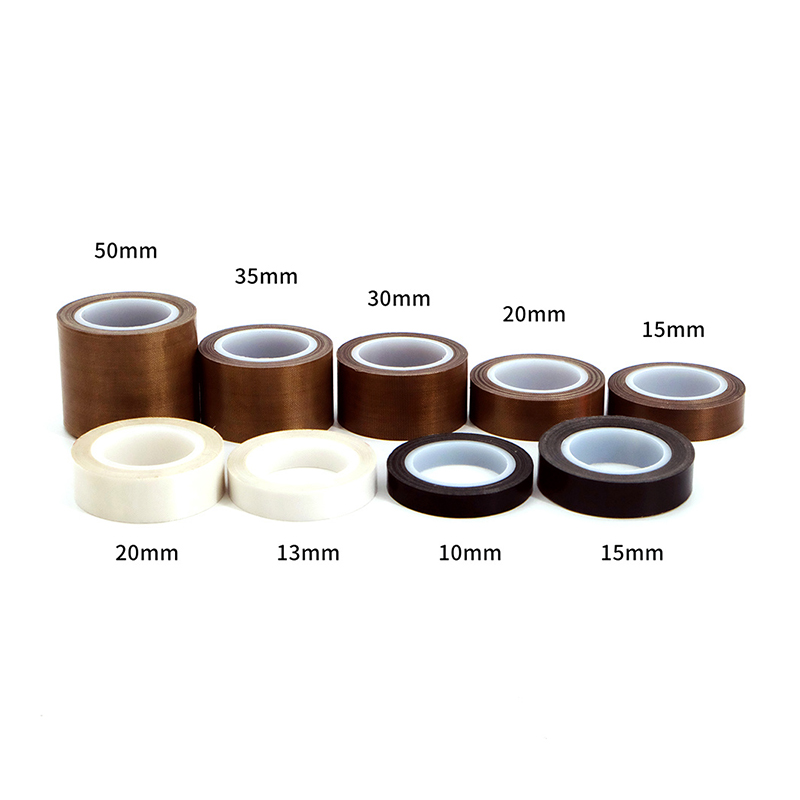 PTFE-tape med silikoneklæber til kantbeskyttelse Denne tape tilbyder et midlertidigt beskyttende lag til stofkanter, hvilket reducerer friktionen og forhindrer filamentudtrækning under håndtering og installation, med varmebestandighed op til 260°C. Se produkt →
Efter enhver reparation skal du overvåge det samme sted på næste skift. Hvis flosset vender hurtigt tilbage, er årsagen ikke selve kanten, men en ekstern slibende kontakt.
En tjekliste til praktisk forebyggelse
- Bekræft kantfinishen før produktion eller konvertering begynder.
- Opbevar ruller vandret, væk fra tryk og endebelastning.
- Brug ruller med stor diameter og afbalanceret spænding under afrulningen.
- Spalte med varme eller med en skarp klinge, der ikke trækker filamenter.
- Efterse kanterne ved hvert skiftskift og efter hver opskæring.
- Beskyt eller reparer beskadigede kanter med det samme for at forhindre skaden i at sprede sig.
Gennemgå det industrielle PTFE-belagte stofsortiment før du beslutter dig for vævning, belægning og kantfinish.
Ofte stillede spørgsmål
Q1: Hvad er den bedste måde at opbevare PTFE-belagte stofruller på?
Opbevar dem vandret på en støtte i fuld bredde på et rent, tørt område. Hold den originale emballage intakt og undgå kraftig stabling eller pres på rullekanterne.
Q2: Kan en folder fjernes fra PTFE-belagt stof?
Når der først er dannet en skarp fold i et belagt stof, er det meget svært at fjerne det helt. Fladpresning kan reducere den synlige linje, men belægningen og glasfibrene er allerede blevet belastet. Forebyggelse er mere pålidelig end reparation.
Q3: Hvad forårsager kantflossning efter opskæring?
De fleste flosser efter opskæring kommer fra et sløvt blad, en ubeskyttet skåret kant eller overdreven spænding på trimsiden. En ren, varm spaltekant og ordentlig kantforstærkning kan reducere løse filamenter markant.
Q4: Er PTFE-tape en permanent løsning til kantflossning?
PTFE-tape er normalt en midlertidig beskyttelse, ikke en strukturel reparation. Det er nyttigt til at afskærme en kant under installation eller korte produktionsserier, men til langvarig service skal stoffet vælges med den rigtige kantfinish fra starten.


Send os besked lige nu!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresse: nr. 18, Yongxin East Road, Gaogang-distriktet, Taizhou City, Jiangsu-provinsen, Kina.
Copyright © Yaxing Plastic Industry Co., Ltd. Alle rettigheder forbeholdes. Tilpassede high-end præcision PTFE-seriens produktproducenter 