


Hvordan fremstilles PTFE-film? Den fulde produktionsproces forklaret tydeligt
Hvis du forsøger at forstå, hvordan PTFE-film fremstilles, starter svaret med en polymer, der ikke kan smeltes og ekstruderes som almindelig termoplast. Hele produktionskæden er bygget op omkring to fundamentalt forskellige processer: fremstilling af PTFE-harpiksen og derefter omdannelse af harpiksen til en tynd, ensartet film. Denne artikel følger hvert trin, som det sker inde i en professionel PTFE-filmfabrik.
Kemien bag PTFE-filmfremstilling: Fra chloroform til harpiks
PTFE-filmproduktion starter med syntesen af tetrafluorethylen (TFE), ikke med en filmekstruderingslinje.
Ruten begynder med chloroform og hydrogenfluorid, som fremstilles ved at behandle flusspat med svovlsyre. Chloroform reagerer med hydrogenfluorid og danner chlordifluormethan (HCFC-22). Når HCFC-22 opvarmes til over 600 grader C, revner det til TFE, den monomer, der senere danner polytetrafluorethylen.
Polymerisationstrinnet er en radikal proces, der udføres under højt tryk i rustfri stålreaktorer. Suspensionspolymerisation producerer granulær harpiks, som er råmaterialet til skrælning. Dispersionspolymerisation producerer fint pulver eller vandig dispersion, som er råmaterialet til PTFE-belagte stoffer, tape og imprægneret mesh.
Nøgledefinition: Skived PTFE-film er lavet af en solid, sintret cylinder, der er barberet med et skarpt blad til et kontinuerligt ark. Det er en subtraktiv proces, ikke en smeltebaseret.
PTFE-filmfremstilling Trin 1: Kompressionsstøbning og sintring
Før et enkelt ark PTFE-film kan skæres, skal harpiksen komprimeres til en solid cylinder og sintres.
Granulær PTFE-harpiks vejes, hældes i en cylindrisk form og presses ved 50 til 100 MPa. Den resulterende præform fyldes derefter i en sintringsovn og opvarmes til 370 til 380 grader C. Ved den temperatur smelter harpikspartiklerne sammen til en tæt, homogen blok.
Afkølingshastigheden betyder mere, end de fleste købere forventer. Hvis et stort emne afkøles for hurtigt, skaber indre spændinger mikrorevner, der fremstår som overfladefejl i den færdige film. Et emne med en diameter på 100 til 250 mm har typisk brug for 24 til 48 timer for at køle sikkert.
Billets diameter begrænser også filmbredden. En 300 mm billet kan producere filmstrimler omkring 250 mm brede efter kantklipning. Det er grunden til, at nogle leverandører kan tilbyde bred PTFE-film, mens andre ikke kan.
PTFE-filmfremstilling Trin 2: Skift den sintrede billet
Skiving er den dominerende metode til fremstilling af PTFE-film, fordi PTFE ikke kan ekstruderes til en tynd film ved konventionel smelteekstrudering.
En præcisionsdrejebænk holder den sintrede barre, mens en skarp klinge bevæger sig langs dens overflade. Bladvinklen, tilspændingshastigheden og spindelhastigheden styrer den endelige filmtykkelse og overfladeruhed. I en velopsat maskine er klingen normalt indstillet mellem 15 og 25 grader. En skarp vinkel kan efterlade ridser, mens en stump vinkel skaber pladdermærker.
Typiske skivefilmtykkelser varierer fra 0,02 mm til 0,50 mm. Fabrikker med CNC-styret udstyr kan holde tykkelsestolerance på /-0,01 mm. Dette er det præcisionsniveau, der kræves for pakninger, kemiske linjeforinger og tapebagside.
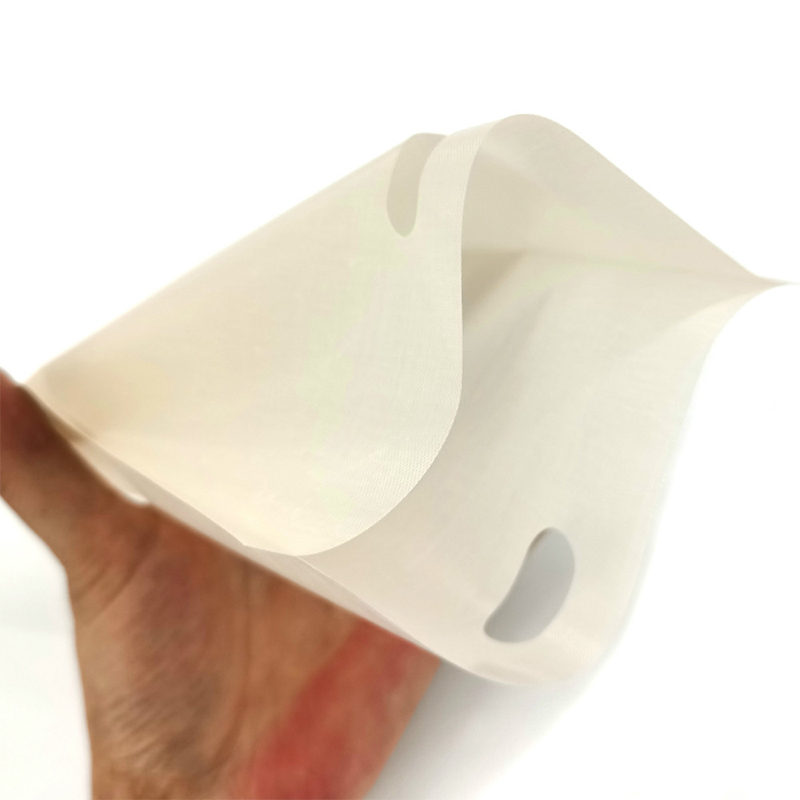 Skived PTFE-film til præcisionsapplikationer Denne afskallede PTFE-film tilbyder snævre tykkelsestolerancer og en glat overflade, hvilket gør den velegnet til pakninger, foringer og tapebagside. Dens elektriske isolering og kemiske modstand udvider dens anvendelse i elektronik og medicinsk udstyr. Se produkt →
Typiske filmtykkelser varierer efter fremstillingsmetode
PTFE-filmfremstilling Trin 3: Ætsning og overfladebehandling
Ubehandlet PTFE-film har en overfladeenergi på omkring 18 til 20 dyn/cm, hvilket gør det umuligt at lime med standardlim.
For at forbedre vedhæftningen anvender producenterne en natriumnaphthalen-ætsningsbehandling. Filmen bliver mørkebrun eller sort, og processen skaber en mikroru overflade med polære grupper. Overfladeenergien stiger til over 50 dyn/cm, hvilket tillader akryl- og silikoneklæbemidler at forankre fast.
Ætsningsdybden skal være afbalanceret. Overdreven ætsning svækker filmen, mens utilstrækkelig ætsning forårsager dårlig bindingsstyrke. De fleste ætsede film fremstilles i ruller og skæres derefter i bredden. Fordi ætsemidlet er reaktivt, kræver ætsning i stor skala kontrolleret affaldsbehandling, hvilket tilføjer endnu et lag af leverandørkvalifikation, når du auditerer en fabrik.
 Ætset PTFE-film til stærk limning Overfladebehandlet med natriumnaphthalen forbedrer denne ætsede PTFE-film vedhæftning til metaller og gummier. Det er vigtigt for højtemperaturtape og kompositter, hvor pålidelig limning er kritisk. Se produkt →
Kvalitetskontrol i PTFE-filmfremstilling
PTFE-filmpålidelighed er defineret af målbare parametre: tæthed, tykkelsestolerance, trækstyrke og dielektrisk styrke.
Et ISO 9001-certificeret anlæg tester hver batch for tæthed, som bør falde mellem 2,13 og 2,19 g/cm3. Trækstyrke for virgin PTFE-film varierer fra 20 til 35 MPa afhængigt af orientering. Dielektrisk styrke, for en 0,1 mm film, er normalt over 60 kV/mm.
| Ejendom | Standardværdi |
| Massefylde (g/cm3) | 2.13-2.19 |
| Tykkelsestolerance (mm) | /-0,01 |
| Trækstyrke (MPa) | 20-35 |
| Dielektrisk styrke (kV/mm, 0,1 mm film) | Over 60 |
| Overfladeenergi, ubehandlet (dynes/cm) | 18-20 |
| Overfladeenergi, ætset (dynes/cm) | Over 50 |
FEP-film og casting-alternativet: Hvad købere behøver at vide
FEP-film er ikke skåret; det er smelteekstruderet eller støbt, fordi FEP er en smeltebearbejdelig fluorpolymer.
FEP-film er gennemsigtig, har høj lystransmission og er standard release-lag til 3D-printere, der bruger UV-harpiks. En 100 mikron FEP release film er den mest almindelige tykkelse på markedet for 3D print. Lystransmission er typisk over 95 %, og det påvirker direkte printnøjagtigheden, fordi UV-lyset skal passere gennem filmen uden at sprede sig.
Et almindeligt købsspørgsmål: Kan FEP-film erstatte PTFE-film i enhver applikation? Svaret er nej. PTFE giver bedre kemikalieresistens og et bredere kontinuerligt temperaturområde, mens FEP tilbyder optisk klarhed og lettere varmeforsegling. Til visse applikationer vil denne tekniske sammenligning af PTFE vs FEP hjælpe dig med at beslutte, hvilket materiale der passer til din produktlinje.
 100μm FEP-film til 3D-print Med 96 % lystransmission og høj trækstyrke sikrer denne FEP-film effektiv harpikshærdning i LCD/DLP-printere. Den ikke-klæbende overflade hjælper med let frigørelse og understøtter høj printkvalitet. Se produkt →
Skived PTFE film
Bedst til kemisk resistens, kontinuerlig service fra -200 til 260 grader C og holdbarhed under barske forhold.
FEP film
Bedst til optisk klarhed, varmeforsegling og UV-transmission i 3D-print og elektronik.
FAQ: Spørgsmål til fremstilling af PTFE-film
Hvad er den mest almindelige metode til fremstilling af PTFE-film?
Skiløb er den mest almindelige og omkostningseffektive metode. Den bruger en præcisionsdrejebænk til at skrælle en tynd, kontinuerlig film fra en sintret PTFE-cylinder. Kalandrering af en PTFE-dispersion er et alternativ, men det er mindre almindeligt for virgin film.
Kan PTFE-film fremstilles ved ekstrudering?
Standard PTFE kan ikke smelteekstruderes, fordi det ikke smelter under sin nedbrydningstemperatur. FEP og PFA er smeltebearbejdelige, så deres film kan ekstruderes, men PTFE-film fremstilles ved skæring eller ved dispersionskalandrering.
Hvorfor bliver ætset PTFE-film mørkebrun?
Den mørkebrune farve kommer fra natriumnaphthalen-ætsningsbehandlingen. Reaktionen fjerner fluoratomer på overfladen og introducerer oxygenholdige grupper, hvilket forbedrer klæbende befugtningsevne uden at påvirke PTFE'ens bulkegenskaber.
Hvilken tykkelsestolerance kan forventes for skåret PTFE-film?
Med CNC-styret skiveudstyr kan /-0,01 mm opnås for filmmålere under 0,5 mm. Bed altid om inspektionsrapporten, ikke leverandørkravet.
At forstå, hvordan PTFE-film fremstilles, er det første skridt i at vælge en pålidelig leverandør. Spørg om harpikskvaliteten, sintringsprofilen, skæreudstyret, og om ætsningen udføres i huset. Disse detaljer gør forskellen mellem konsistent film og batch-til-batch-variation.


Send os besked lige nu!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresse: nr. 18, Yongxin East Road, Gaogang-distriktet, Taizhou City, Jiangsu-provinsen, Kina.
Copyright © Yaxing Plastic Industry Co., Ltd. Alle rettigheder forbeholdes. Tilpassede high-end præcision PTFE-seriens produktproducenter 